

вступ
Хлоридне корозійне розтріскування під напругою (CSCC) є однією з найпідступніших і економічно шкідливих форм деградації матеріалів у нафтогазовій, хімічній, опріснювальній та морській промисловості. На відміну від загальної корозії, яка сповіщає про себе через вимірну втрату металу, CSCC може поширюватися в компоненті з рівнями напруги, значно нижчими від текучості -, без будь-яких видимих попереджувальних знаків - до раптової, катастрофічної несправності.
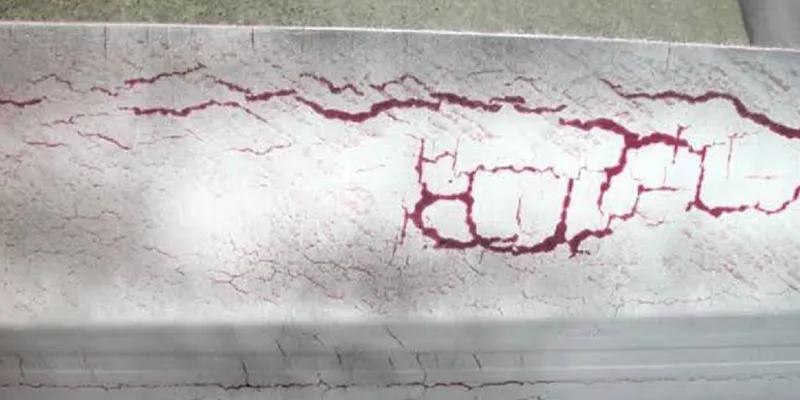
Термін «тихий вбивця» не є риторичним. Згідно з оцінкою AMPP (раніше NACE International) на 2022 рік кількість несправностей, пов’язаних із CSCC-, у системах з аустенітної нержавіючої сталі становить понад 2,3 мільярда доларів США щорічно в глобальних переробних галузях - без урахування незапланованих зупинок, відновлення навколишнього середовища, інцидентів з безпекою та шкоди репутації. Можливо, найбільше тривоги: тріщини CSCC були виявлені в компонентах, які пройшли всі -перевірки перед експлуатацією та гідростатичні випробування, оскільки розтріскування є-залежним від часу механізмом, який починається лише після тривалого впливу правильної комбінації навантажень, температури та концентрації хлориду.
Особливо аустенітні нержавіючі сталі -Типи 304, 304L, 316 і 316L - — це робочі конячки сучасної промислової інфраструктури. Ці сплави, вибрані саме через їх стійкість до корозії та технологічність, стають вразливими до CSCC за неправильних умов експлуатації. У цій публікації в блозі всебічно розглядається CSCC: металургія, яка робить ці сплави сприйнятливими, специфічні чинники навколишнього середовища, галузеві стандарти, що регулюють кваліфікацію, і практичні стратегії запобігання, які інженери можуть застосувати прямо зараз.
КЛЮЧОВІ ФАКТИ:CSCC requires three simultaneous conditions - tensile stress + elevated temperature (typically >50 град.C) + іони хлориду. Видаліть будь-який із трьох, і розтріскування не станеться. Жодна марка аустенітної нержавіючої сталі не є повністю стійкою до типових промислових температур вище 50 °C.
Що таке хлоридне корозійне розтріскування?
CSCC — це форма крекінгу з впливом навколишнього середовища (EAC), що визначається трьома одночасними умовами: напругою розтягування (прикладеною або залишковою), підвищеною температурою (зазвичай від 50 до 200 °C) і достатньою кількістю іонів хлориду. Тріщини поширюються крізь зерна металу -, утворюючи транскристалічний механізм розтріскування -, і при мікроскопічному дослідженні демонструють характерний малюнок розгалуження, візуально схожий на дельту річки або дерево, оголене від листя.
Три умови, необхідні для CSCC
Межа розтягування:Додані навантаження або залишкові напруги від зварювання, холодних робіт або складання. Порогова напруга для CSCC зазвичай становить 20-50% межі текучості.
Підвищена температура:Більшість CSCC в аустенітних нержавіючих сталях виникає в діапазоні від 50 до 200 °C. Нижче 50 °C швидкість розтріскування є незначною в більшості середовищ.
Іони хлориду:Навіть невеликі концентрації (низькі як 20-50 ppm при високій температурі) можуть ініціювати розтріскування у чутливих марках. Морська вода (приблизно 19 000 ppm Cl-) надзвичайно агресивна.
CSCC проти споріднених механізмів корозії
Правильна діагностика має важливе значення, оскільки CSCC, пітинг і міжкристалічні тріщини мають різні першопричини та вимагають різних стратегій усунення.
Table 1: Distinguishing CSCC from related corrosion mechanisms
|
Механізм |
Основна причина |
Візуальний вигляд |
Уражена зона |
|
CSCC (трансгранулярний) |
Cl- + стрес + температура |
Розгалужені тріщини |
Через зерна |
|
IGSCC (міжзерновий) |
Сенсибілізація (збіднення Cr) + H2S |
Тріщини слідують за межами зерен |
По межах зерен |
|
Точкова корозія |
Cl- руйнування пасивної плівки |
Невеликі локалізовані отвори |
Поверхнева локалізація |
|
Щілинна корозія |
Застій електроліту, диференціальна аерація |
Темні ями під наносами |
Поверхні прокладок / фланців |
|
Втомна корозія |
Циклічне навантаження + корозійне середовище |
Смуги на поверхні зламу |
Наскрізні, спрямовані |
Металургійні фактори: чому аустенітні нержавіючі сталі сприйнятливі
Сприйнятливість аустенітних нержавіючих сталей до CSCC зумовлена їх гране{0}}центрованою кубічною (FCC) кристалічною структурою, опорою на пасивну -оксидну плівку хрому для стійкості до корозії та специфічною взаємодією між їх мікроструктурою та зовнішнім хлоридним середовищем.

Вміст нікелю: вирішальний фактор
Нікель є найважливішим легуючим елементом для визначення чутливості до CSCC. Нікелевий еквівалент безпосередньо контролює енергію дефекту упаковки (SFE) фази аустеніту, яка визначає, чи є пластична деформація зосередженою (плоске ковзання) чи розподіленою (поперечне-ковзання). При низьких рівнях SFE -, характерних для низько-аустенітних марок нікелю -, дислокації рухаються в одній кристалографічній площині, створюючи стійкі смуги ковзання, які з’являються на поверхні, розривають пасивну плівку та створюють місця виникнення тріщин.
Зі збільшенням вмісту нікелю SFE зростає, поперечне-ковзання стає сприятливим, а пластична деформація розподіляється рівномірніше -, зменшуючи локалізований розрив плівки, який ініціює CSCC. Консенсус дослідників визначає приблизно 30% нікелю як поріг для широкого імунітету в більшості умов експлуатації. Однак застосовуються практичні обмеження: цей імунітет передбачає одновісну напругу та чисте тестове середовище. Реальні-компоненти з концентрацією напруги, зварними швами та складною геометрією все ще можуть тріскатися навіть зі сплавами-нікелю.
Таблиця 2: Вміст нікелю та сприйнятливість до CSCC основних марок (дані з ASTM A240, ASTM B168, NACE MR0175 / ISO 15156-3)
|
Оцінка |
UNS |
Вміст Ni (%) |
PREN (прибл.) |
Сприйнятливість до CSCC |
|
Тип 304 |
S30400 |
8.0-10.5 |
18-22 |
ВИСОКА - найбільш сприйнятлива стандартна оцінка |
|
Тип 304L |
S30403 |
8.0-12.0 |
18-22 |
ВИСОКИЙ - не захищений, незважаючи на низький вміст вуглецю |
|
Тип 316 |
S31600 |
10.0-14.0 |
24-30 |
ПОМІРНИЙ-ВИСОКИЙ - 2% Mo покращує стійкість до точкової корекції |
|
Тип 316L |
S31603 |
10.0-14.0 |
24-30 |
ПОМІРНИЙ-ВИСОКИЙ - найнижчий-ризик стандартного класу аустеніту |
|
Тип 904L |
N08904 |
23.0-28.0 |
36-42 |
НИЗЬКИЙ-ПОМІРНИЙ - значне покращення порівняно з 316L |
|
Супераустеніт 254 SMO |
S31200 |
22.0-24.0 |
48+ |
НИЗЬКИЙ - дуже високий Mo; ще не повністю імунітет |
|
Нікелевий сплав 625 |
N06625 |
>=58.0 (бал.) |
- |
ДУЖЕ НИЗЬКИЙ - лише за екстремальних умов |
|
Нікелевий сплав 825 |
N08825 |
38.0-46.0 |
- |
ДУЖЕ НИЗЬКИЙ - NACE-стандарт кислого обслуговування |
|
Феритний 430 (посил.) |
S43000 |
<1.0 |
- |
ВИСОКА СТІЙКІСТЬ - не має імунітету вище 100 °C |
|
Дуплекс 2205 (реф.) |
S32205 |
3.0-5.0 |
~35 |
НИЗЬКИЙ-ПОМІРНИЙ - найкраща альтернатива з нержавіючої сталі |
КЛЮЧОВА ІНФОРМАЦІЯ:Жодна марка аустенітної нержавіючої сталі не є повністю захищеною від CSCC при температурах вище приблизно 50 °C в агресивному хлоридному середовищі. Вибір матеріалу має поєднуватися з контролем температури, зниженням напруги та управлінням навколишнім середовищем як частину повної стратегії запобігання CSCC.
Вплив холодної роботи та стану поверхні
Холодна робота суттєво підвищує сприйнятливість CSCC шляхом підвищення межі текучості, введення залишкових напруг розтягування та створення локалізованих концентрацій деформацій на -загартованій поверхні. Холодно{2}}компоненти - вигини, фланцеві кінці труб, розширені трубні дошки - є звичайними місцями ініціації CSCC. Електрополірування створює поверхневий напружений шар стиснення, який покращує опір CSCC, тоді як механічне шліфування залишає залишкові напруги розтягування, які погіршують його. Пасивація поверхні (обробка азотною кислотою) покращує стійкість за рахунок потовщення пасивної плівки оксиду -хрому.
Ефект зварювання
Зварювання створює одночасно три умови-для сприяння CSCC: залишкові напруги розтягу в зоні термічного-впливу (HAZ), сенсибілізацію меж зерен (якщо швидкість охолодження недостатня для запобігання випаданню карбіду хрому) і локальні мікроструктурні зміни. ЗТВ, що безпосередньо прилягає до лінії зварювання, є найбільш вразливою областю. Посилення зварного шва, груба геометрія носка зварного шва та зварні кріплення з пропуском- діють як концентратори напруги, які сприяють утворенню тріщин. Належна кваліфікація процедури зварювання (WPQR), контрольоване підведення тепла та -термічна обробка після зварювання (PWHT), де це допустимо, є ключовими заходами пом’якшення.
Тригери навколишнього середовища: умови, які активують злом
CSCC не виникає ізольовано -, це залежить від певної комбінації температури, концентрації хлоридів, розчиненого кисню та рН у робочому середовищі. Розуміння цих взаємодій є основою оцінки та запобігання ризику CSCC.

Температура: найбільш контрольована змінна
Температура є єдиною найважливішою змінною навколишнього середовища в CSCC і єдиною, яка регулярно контролюється в більшості технологічних систем. CSCC фактично не існує при температурах нижче приблизно 50 °C у типових хлоридних середовищах із -атмосферним тиском, хоча спостерігалося дуже повільне поширення тріщин за низьких температур 30-40 °C у прискорених лабораторних умовах.
Таблиця 3: Критичні порогові значення температури CSCC за середовищем (на основі опублікованих даних ASTM G36 і AMPP)
|
Середовище / Застосування |
Cl- Концентрація |
Критична температура (град.C) |
|
Атмосферне приміщення (-з кондиціонером) |
Слід (<10 ppm) |
Немає ризику нижче ~80 °C |
|
Питна вода / пом'якшена вода |
10-50 ppm |
Ризик вище ~60 °C |
|
Вода градирні (рециркуляційна) |
50-500 ppm |
Ризик вище ~50 degC |
|
Морська вода (одноразове-охолодження) |
~19 000 ppm |
Ризик вище ~40 °C |
|
Розсіл / геотермальні рідини |
50 000-200 000 ppm |
Ризик вище ~30 °C |
|
Живильна вода котла (деаерована) |
Слід |
Ризик вище ~150 °C за наявності Cl- |
|
Конденсат пари |
Низький |
Ризик вище ~120 °C з наявністю Cl- |
Порогові значення концентрації хлоридів
Концентрація хлориду, необхідна для ініціювання CSCC, зменшується з підвищенням температури. Корисне інженерне правило: якщо концентрація хлориду перевищує 20-50 ppm при температурах вище 60°C, існує ризик CSCC для чутливих марок (304/316). Концентрація вище 100 частин на мільйон при високій температурі становить значний ризик. Морська вода та концентрований розсіл є середовищами надзвичайного ризику, де CSCC по суті гарантований, якщо температура не контролюється нижче порогу або матеріал не оновлюється.
Розчинений кисень і вплив pH
Dissolved oxygen (DO) acts as the cathodic reactant driving the anodic dissolution reaction at the crack tip. Open systems with DO of 6-8 mg/L are more aggressive than deaerated systems (DO < 0.05 mg/L). In high-temperature systems (>100 °C), радіоліз води може підтримувати реакцію навіть у деаерованому середовищі, тому одного контролю DO недостатньо.
Лужні умови (pH 7,5-10) пригнічують CSCC, стабілізуючи пасивну плівку та підвищуючи потенціал пітінгу. Ось чому дозування фосфату або гідроксиду в котлах знижує ризик CSCC. Нітрат (NO3-) і сульфат (SO42-) є інгібіторами, які конкурують з Cl- у вершинах тріщин; співвідношення нітратів і хлоридів вище 0,4 значно знижує чутливість до CSCC. Фторид, бромід і йодид більш агресивні, ніж хлорид на одиницю концентрації - фторид особливо небезпечний під час операцій хімічного очищення.
Таблиця 4: Ключові параметри навколишнього середовища та їх вплив на ініціювання та поширення CSCC
|
Параметр |
Типовий діапазон |
Вплив на CSCC |
|
температура |
30-250 град |
Основний водій; ризик різко зростає при температурі вище 50 °C |
|
Хлорид (Cl-) |
10-200 000 ppm |
Прямо пропорційна ризику; пороги знижуються з T |
|
Розчинений O2 |
<0.05-8 mg/L |
Accelerates crack propagation; not required at >100 градусів Цельсія |
|
pH |
3.0-10.0 |
<4 accelerates; 7.5-10 suppresses cracking |
|
NO3- / SO42- |
змінна |
Inhibitory; NO3-/Cl- ratio >0,4 знижує сприйнятливість |
|
F- / Br- / I- |
змінна |
Більш агресивний, ніж Cl- на одиницю концентрації |
|
Швидкість течії |
>1.5 m/s |
Висока швидкість видаляє інгібіторні плівки; сприяє ерозії-CSCC |
Застосовні стандарти та специфікації
Запобігання CSCC та кваліфікація матеріалів для хлоридних середовищ регулюється встановленою системою міжнародних стандартів.

Таблиця 8: Основні міжнародні стандарти щодо профілактики CSCC, тестування та кваліфікації матеріалів
|
Стандартний |
Назва / Сфера застосування |
застосування |
|
NACE MR0175 / ISO 15156-3 |
Матеріали для використання в середовищах,-що містять H2S. Частина 3:-стійкі CRA |
Mandatory for sour service (H2S partial pressure >0,05 psia). Визначає межі твердості, термічну обробку та екологічні межі для всіх марок нікелевих сплавів. |
|
ASTM G36 |
Оцінка стійкості до-корозії-розтріскування під напругою в киплячому розчині MgCl2 |
Прискорене лабораторне тестування для рейтингу CSCC. Еталонний метод порівняльного скринінгу сплавів. |
|
ASTM G123 |
Оцінка КХТК нержавіючих сплавів киплячим 25% розчином NaCl |
Спеціальний тест для рейтингу CSCC з нержавіючої сталі з використанням киплячого NaCl. Широко використовується в програмах кваліфікації сплавів. |
|
ASTM G30 |
Виготовлення та використання U-вигину-зразків для випробування на корозію |
U-підготовка зразка до випробування CSCC. Створює високу та відтворювану залишкову напругу для прискореного тестування. |
|
ASME B31.3 |
Проектування технологічних труб -, матеріали, виготовлення, перевірка та випробування |
Керує проектуванням технологічних трубопроводів з аустенітної нержавіючої сталі. Вимагає NDE, PWHT, де це можливо, і PMI для сплавних систем. |
|
API 571 |
Механізми пошкодження стаціонарного обладнання в нафтопереробній та нафтохімічній промисловості |
Комплексний огляд CSCC та всіх основних механізмів пошкодження; необхідна література для інженерів з інспекції нафтопереробних заводів. |
|
API 579-1 / ASME FFS-1 |
Оцінка придатності-для-послуги |
Оцінка FFS, щоб визначити, чи тріснутий компонент може залишатися в експлуатації або його потрібно замінити. Необхідний для рішень щодо ремонту CSCC. |
|
AMSP SP0508 |
Виявлення, ремонт і пом'якшення CSCC в системах трубопроводів з аустенітної нержавіючої сталі |
Комплексна інструкція з перевірки та ремонту КССС на діючих підприємствах; включає методи оцінки FFS відповідно до API 579. |
|
ASTM A240 / A240M |
Плита, лист і стрічка з нержавіючої сталі з хрому та хром-нікелю для посудин під тиском |
Вимоги до хімічного складу, механічних властивостей і корозійних випробувань для пластин і листів з аустенітної нержавіючої сталі. |
|
DNV-OS-F101 |
Підводні трубопровідні системи |
Вимагається більшістю операторів Північного моря для вибору, тестування та кваліфікації матеріалу для підводних трубопроводів. |
Часті запитання
Q1: Чи можна безпечно використовувати нержавіючу сталь типу 316L у морській воді?
Відповідь: Це дуже залежить від температури. Нижче приблизно 40 °C тип 316L може забезпечити прийнятний термін служби в чистій морській воді для не-критичних застосувань. При температурі вище 40 °C тип 316L піддається значному ризику як точкової корозії, так і CSCC, тому слід указати матеріал вищого-класу (супердуплекс, сплав 625 або титан). Для верхніх систем охолодження з морською водою навіть Super Duplex може бути недостатньо при температурі вище 50 °C, тому рекомендується нікелевий сплав 625 або титан класу 2. JN Alloy постачає як стандартні аустенітні марки, так і високоякісні-нікелеві сплави для всіх умов експлуатації морської води.
Питання 2: Чи стійка дуплексна нержавіюча сталь до CSCC?
Answer: No - duplex stainless steels (including UNS S32205 and S32750) are significantly more resistant to CSCC than standard austenitic grades due to their biphasic microstructure and higher chromium and molybdenum content, but they are not completely immune. CSCC in duplex stainless has been documented in high-temperature concentrated chloride environments, particularly in the presence of significant tensile residual stress. Super Duplex grades (PREN >40) мають найкращий опір у дуплексному сімействі, але імунітет не слід припускати при агресивному обслуговуванні.
Q3: Яка різниця між CSCC та IGSCC?
Відповідь: CSCC (хлоридне корозійне розтріскування) – це транскристалічний механізм - тріщини поширюються крізь зерна металу. IGSCC (міжкристалітне корозійне розтріскування) поширюється вздовж меж зерен. В аустенітних нержавіючих сталях IGSCC зазвичай спричиняється сенсибілізацією (зниженням вмісту хрому на межах зерен унаслідок випадання карбіду), тоді як CSCC спричиняється руйнуванням пасивної плівки на поверхні металу за допомогою хлориду-. Обидва механізми вимагають напруги розтягування та підвищеної температури, але металургійна корінна причина різна, і відповідно відрізняються стратегії запобігання та ремонту.
Q4: Чи гарантує випробування гідростатичним тиском відсутність CSCC?
Відповідь: Ні. Гідростатичне випробування перевіряє цілісність під тиском - воно не виявляє чутливі до тріщин-ініціювання-мікроструктури, залишкові напруги зварювання або сенсибілізацію в ЗТВ. CSCC ініціюється та поширюється під дією тривалої напруги розтягування в робочому середовищі з часом. Компоненти, які пройшли гідростатичні випробування перед введенням в експлуатацію, вийшли з ладу протягом кількох місяців. Єдиний спосіб перевірити вільний стан CSCC-– це цільовий NDE (PT, ET або UT) у поєднанні з ретельним оглядом умов експлуатації та історії матеріалів.
Q5: Чи можна відремонтувати CSCC без заміни компонента?
Відповідь: Це залежить від глибини тріщини та залишкового ресурсу компонентів. Варіанти ремонту включають: (1) шліфування тріщини до міцного металу з подальшою термообробкою та повторним -оглядом; (2) встановлення повної-окружної ремонтної втулки (згідно ASME PCC-2); (3) ремонт композитної обгортки для -застосувань без тиску. Оцінка-придатності до експлуатації (FFS) згідно з API 579-1/ASME FFS-1 необхідна, щоб визначити, чи є ремонт прийнятним, чи заміна є обов’язковою. JN Alloy надає як запасні матеріали, так і технічну підтримку для оцінки ремонту CSCC.
Q6: Яка роль молібдену в стійкості до CSCC?
Відповідь: Молібден (Mo) покращує стійкість до CSCC в аустенітних нержавіючих сталях головним чином за рахунок покращення стійкості до точкової корозії (підвищення потенціалу точкової корозії в хлоридних розчинах) і стабілізації пасивної плівки проти впливу хлориду. Формула PREN (PREN=%Cr + 3.3 x %Mo + 16 x %N) визначає цей внесок. Тип 316 (2% Mo) має кращу стійкість до CSCC, ніж Type 304 (без Mo). Високоякісні-сплави (Hastelloy C-276: 15-17% Mo; Alloy 625: 8-10% Mo) мають значно кращий опір завдяки дуже високому вмісту Mo. Однак сам по собі вміст Mo не визначає стійкість до CSCC - вміст нікелю та загальна мікроструктура однаково важливі.
Питання 7: Чи вищий ризик CSCC у зварних або безшовних компонентах?
Відповідь: Зварні компоненти, як правило, піддаються більш високому ризику CSCC, оскільки зварювання вносить: (1) залишкові напруги розтягу в ЗТВ, (2) сенсибілізацію в ЗТВ, якщо швидкість охолодження недостатня, (3) сегрегацію легуючих елементів у металі зварного шва та (4) геометричні концентрації напруги на кінцях зварного шва. Для важливих застосувань CSCC-небезпеки перевага віддається безшовним трубам перед зварними. Там, де зварювання неможливо уникнути, PWHT після зварювання є найефективнішим заходом пом’якшення. Зварювальне покриття зі стійким до CSCC-сплаву (наприклад, наплавлення зі сплаву 625 на вуглецеву сталь) є економічно{12}}ефективною альтернативою конструкції з твердого нікелевого сплаву для деяких застосувань.
Q8: Як JN Alloy допомагає клієнтам запобігати збоям CSCC?
Відповідь: JN Alloy є спеціалізованим продавцем і дистриб’ютором трубопроводів, фітингів, фланців і клапанів з нержавіючої сталі та нікелевих сплавів. Для запобігання CSCC JN Alloy надає: (1) експертні рекомендації щодо вибору матеріалів на основі умов експлуатації, (2) повну відстежуваність і сертифіковані звіти про випробування на заводі (CMTR) для кожного нагрівання поставленого матеріалу, (3) перевірку PMI для всіх компонентів сплаву, (4) технічні дані та порівняння стійкості до корозії для всіх продуктів, (5) обидва стандартні аустенітні класи. (304/304L/316/316L) та високоякісних-нікелевих сплавів (Inconel 625, Hastelloy C-276, Alloy 825, Alloy 20 тощо) із заводів, сертифікованих ISO. Щоб отримати технічну консультацію, зверніться до JN Alloy за номером Market@jnalloy.com або +86-193-3990-0211.


